買鋁氬焊條最常見的問題不是牌號,是線徑:「我焊 3 mm 的板,要買 2.4 還是 3.2?」選太細,焊條一下就熔完、填不滿、一直換條;選太粗,焊條把熔池的熱帶走,母材融不透、氧化膜包進焊道。本文由商濠實業(加拿大 Indalco 鋁焊材亞洲唯一授權代理商)依 AWS A5.10 焊材廠公開的 TIG 參數表整理,把板厚、焊條線徑、鎢棒、電流、噴嘴、氬氣流量放在同一張表。
先講結論:一個原則
薄板,焊條線徑約等於板厚;厚板,焊條線徑約為板厚的一半。1.6 mm 板用 1.6 mm 條,3.2 mm 板用 2.4 mm,6 mm 板用 4.0 mm,10 mm 以上用 4.8 mm。中間猶豫時,選細的那一支——細條頂多多換幾次,粗條會讓融合不良。
板厚 × 焊條線徑 × 電流對照表(鋁 TIG,交流,氬氣)
| 板厚 | 焊條線徑 | 鎢棒 | 電流(A) | 噴嘴 | 氬氣流量 |
|---|---|---|---|---|---|
| 1.6 mm | 1.6 mm | 1.6 mm | 60–80 | #6(9.5 mm) | 9 L/min |
| 2.4 mm | 2.4 mm | 2.4 mm | 85–120 | #6 | 9 L/min |
| 3.2 mm | 2.4 mm | 2.4 mm | 125–160 | #6 | 9 L/min |
| 4.8 mm | 3.2 mm | 3.2 mm | 190–220 | #7(11 mm) | 12 L/min |
| 6.4 mm | 4.0 mm | 4.0 mm | 200–300 | #8(12.7 mm) | 14 L/min |
| 9.5 mm | 4.8 mm | 4.8 mm | 330–380 | #10(16 mm) | 17 L/min |
| 12.7 mm | 6.4 mm | 6.4 mm | 400–500 | #10 | 19 L/min |
典型參考值,取自 AWS A5.10 鋁焊材製造廠公開的 TIG 參數表(交流高頻起弧、100% 氬氣、平焊)。實際參數依接頭形式、預熱與設備不同,以貴司的焊接程序(WPS)與評定(PQR)為準。噴嘴號數=內徑的 1/16 英吋倍數,#6 即 3/8 英吋。
選錯線徑會怎樣
- 太細:焊條一碰熔池就熔光,填充量跟不上,焊道凹陷、要一直換條;為了填滿常不自覺拉長停留時間,熱輸入反而變大。
- 太粗:焊條本身是個散熱塊,送進去會把熔池溫度拉低,母材融合不足;焊條頭的氧化膜也更容易被包進焊道,形成夾雜。鋁的導熱是鋼的好幾倍,這個問題比焊鋼明顯。
- 鎢棒跟著焊條走:表中鎢棒直徑與焊條相同,是因為電流區間決定了兩者;電流上去了,鎢棒太細會熔球,焊條太細會填不滿。
Indalco 鋁氬焊條有哪些線徑
Indalco TIG 直條標準線徑為 1.6、2.0、2.4、3.2、4.0、4.8 mm,10 kg 盒裝;表中 12.7 mm 板用的 6.4 mm 屬特殊規格,請事先洽詢。各牌號的線徑與包裝見型號頁:ER4043、ER4047、ER5356、ER5183、ER5554。牌號怎麼選(配什麼母材)請看 鋁焊條種類與熔點一覽。
氬焊條規格怎麼看
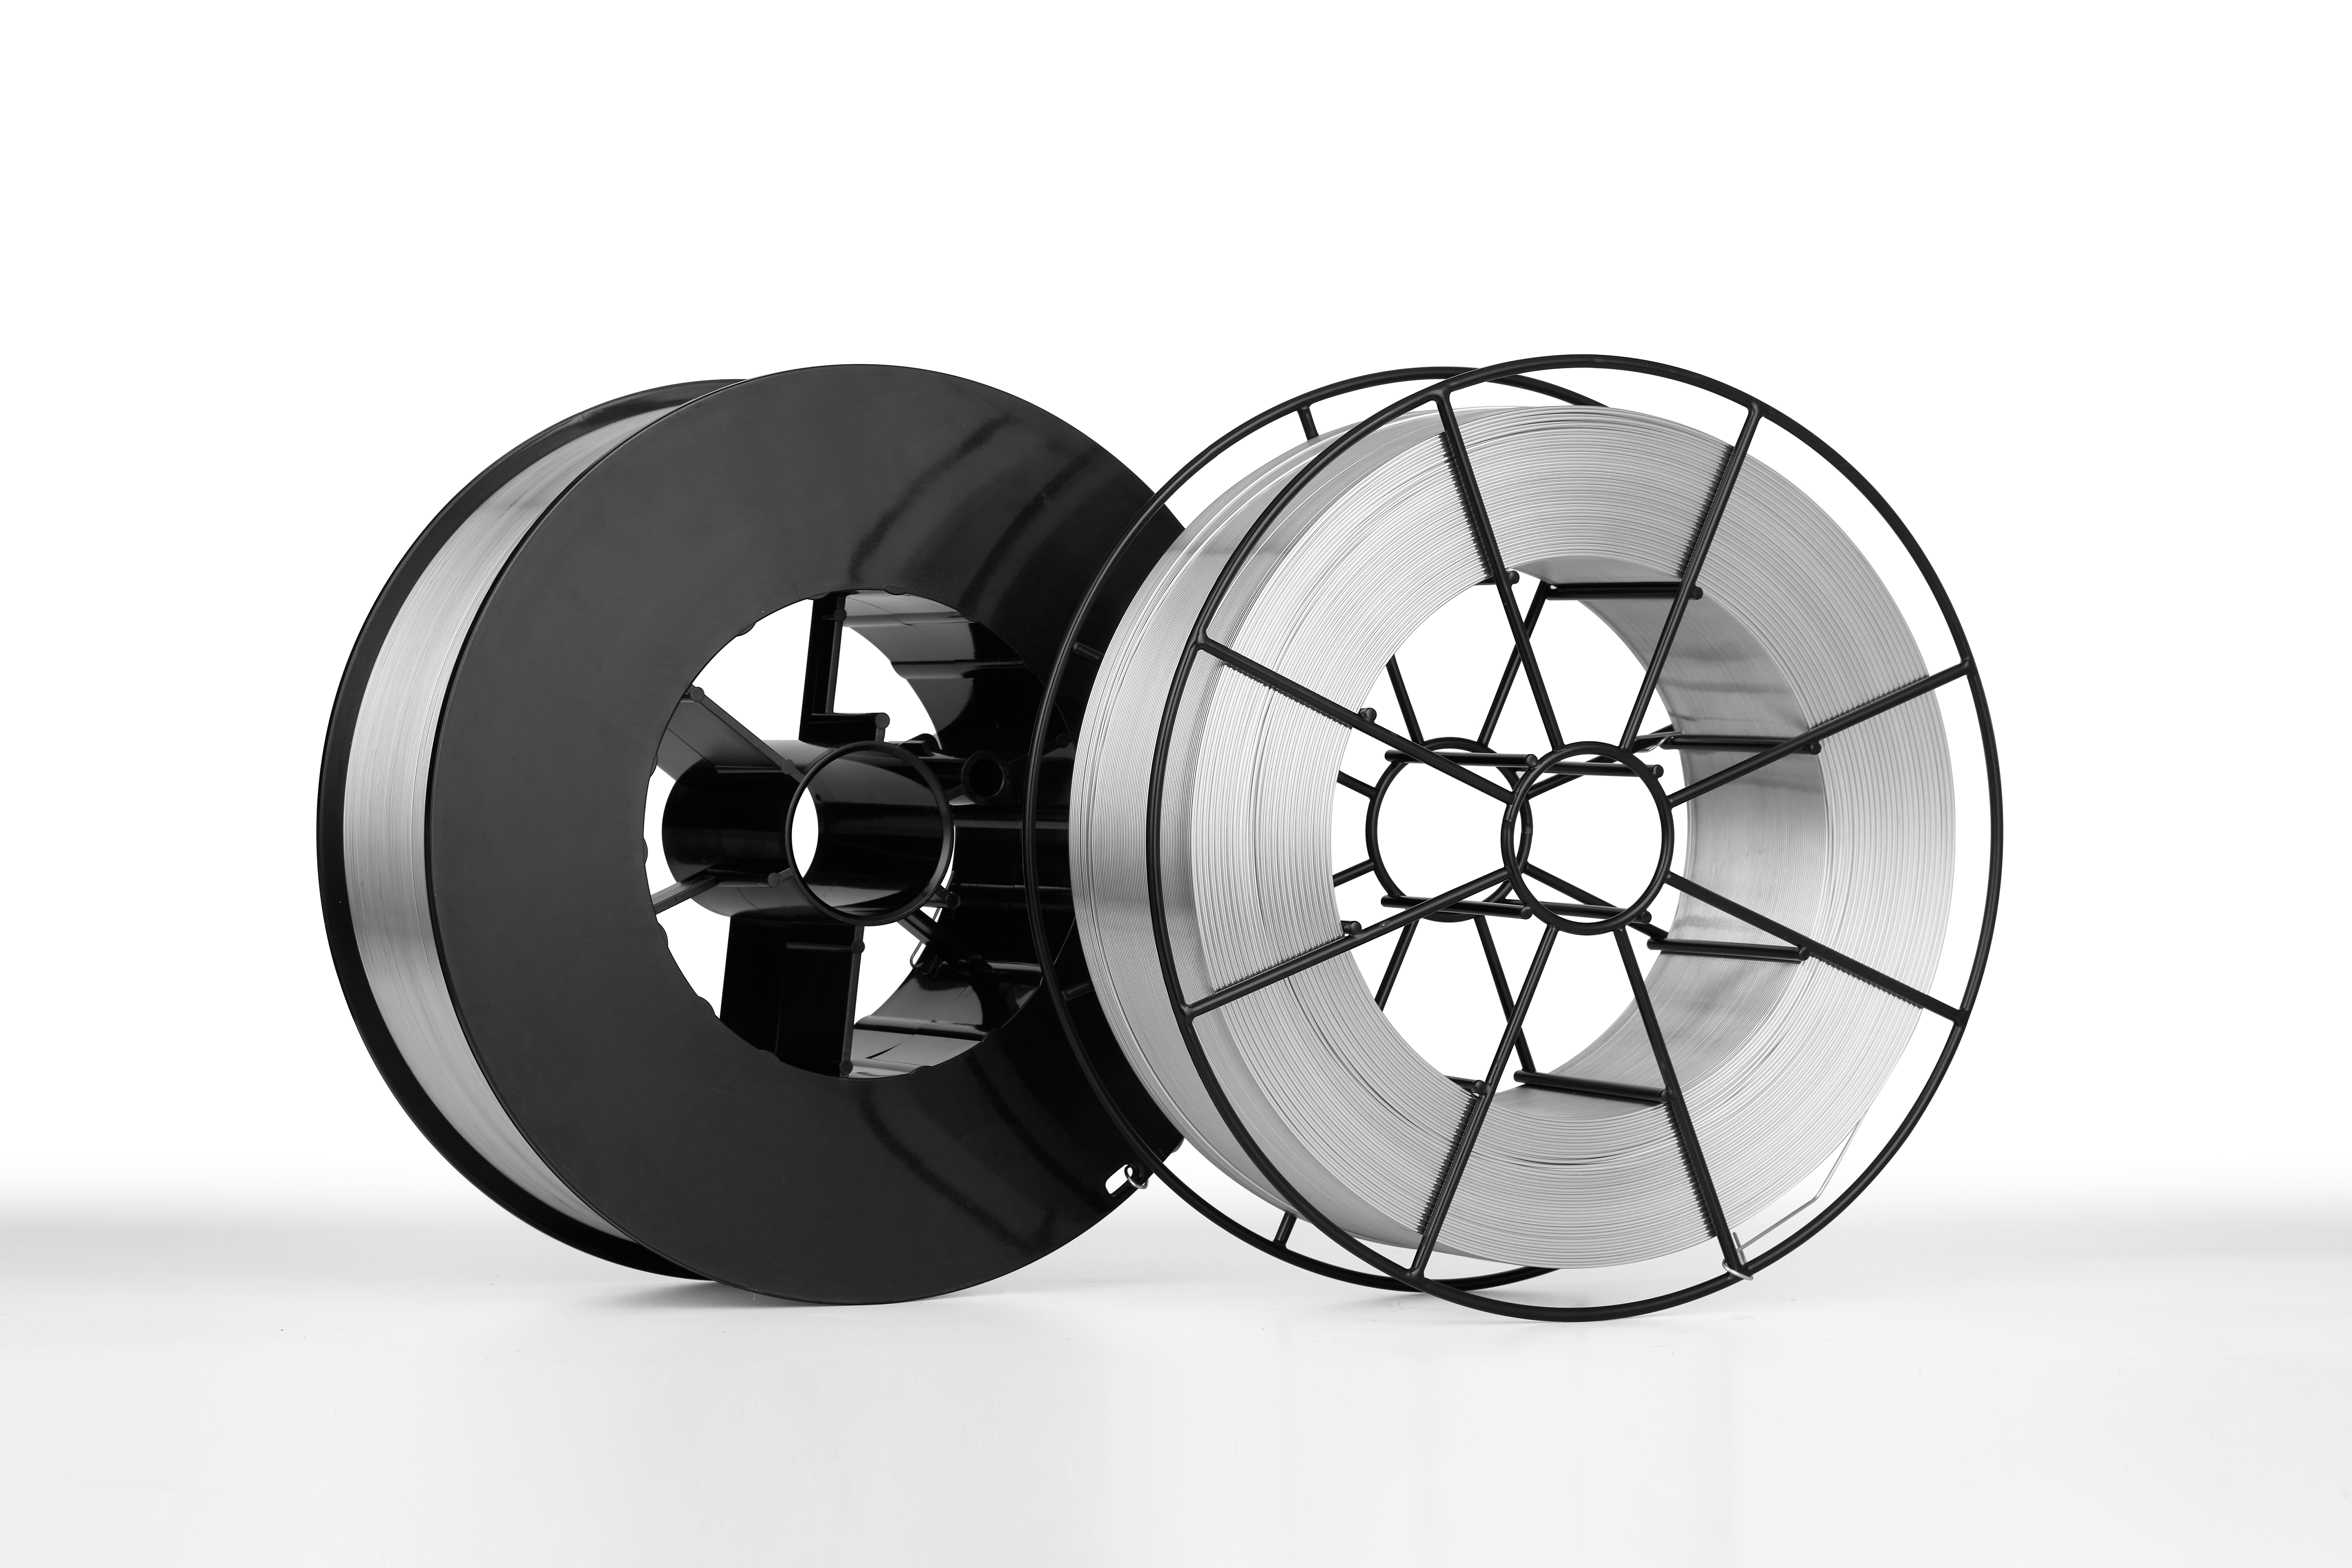
一盒氬焊條的規格通常寫成「牌號 × 線徑 × 長度」,例如 ER5356 × 2.4 mm × 1000 mm。牌號決定成分(配母材),線徑決定能焊多厚,長度多為 1 公尺(36 英吋,914 mm,北美規格)。英文叫 TIG rod 或 filler rod;盤裝給 MIG 用的叫 MIG wire,台灣習慣都統稱鋁焊條。
三個常被忽略的細節
- 焊條要乾淨。鋁焊道氣孔的頭號元凶是氫,焊條表面的水分與油污就是氫的來源。開盒後沒用完的焊條放回盒內,不要裸放在工作台上過夜。
- 焊條頭不要離開氬氣罩。燒紅的焊條頭一離開保護氣就氧化,下一次送進熔池就把氧化物帶進去;收弧時焊條頭停在氣罩內冷卻。
- 交流才能焊鋁。鋁表面的氧化膜熔點比鋁本身高得多,TIG 焊鋁要用交流(AC),靠電極正半週的陰極清理作用破除氧化膜;直流負極(DC−)焊鋁,氧化膜不會破。
常見問題
3 mm 鋁板用 1.6 還是 2.4 的氬焊條?
2.4 mm。1.6 mm 在 125 A 以上的電流下熔得太快,填不滿;2.4 mm 是 2.4–3.2 mm 板最常用的線徑,也是備料時最通用的一支。
可以把 MIG 焊絲剪段當氬焊條用嗎?
成分一樣,技術上可以,但 MIG 焊絲多為 0.9–1.6 mm,只適合最薄的板;焊絲軟、有捲曲,不好送,現場很少這樣做。TIG 請用直條。
氬氣流量不是越大越好?
不是。流量過大會在噴嘴出口形成亂流,把空氣捲進保護區,反而產生氣孔與黑灰;依噴嘴大小用表列的 9–19 L/min 區間,戶外有風時用擋風板而不是把流量開到底。
備料與索樣
商濠實業為加拿大 Indalco 鋁焊材亞洲唯一授權代理商,ER4043、ER4047、ER5183、ER5356、ER5554 氬焊條 1.6–4.8 mm 台灣現貨,隨貨附原廠 datasheet 與材質證明(MTC)。告知您的母材牌號與板厚,我們建議線徑並寄樣品試焊。
索取樣品試焊|報價與 Datasheet
📞 +886-5-2852137 ✉️ leehom@mastershipltd.com 線上詢價 →
 商濠實業 | 鋁合金焊材 Mastership
有一則關於 鋁焊絲怎麼選?ER4043・ER4047・ER5183・ER5356・ER5554 差別與選型指南 的留言
迴響已關閉。